Guía técnica · 12 min de lectura
¿Por qué se oxidan los pernos con oxidación negra? ¿Conviene cambiar al zincado?
Vea por qué se oxidan los pernos con oxidación negra, cuándo conviene el zincado electrolítico y qué controles de ajuste de rosca, par y fragilización por hidrógeno deben figurar en la solicitud de cotización.
Respuesta breve: los pernos con oxidación negra se oxidan porque la propia capa de conversión negra solo ofrece una protección limitada en condiciones de corrosión leve. La mayoría de las fijaciones con oxidación negra dependen de un aceite, una cera u otro conservante que mantenga la humedad alejada del acero. Esa protección puede faltar, desaparecer con la limpieza o quedar superada por la condensación y la exposición a la intemperie; cuando eso ocurre, el óxido rojo puede aparecer con rapidez. El zincado electrolítico suele ser un mejor punto de partida cuando importa la protección frente a la corrosión atmosférica, pero “zincado” no es una especificación completa. El depósito de zinc o de aleación de zinc, el espesor, la capa de conversión, el sellador, el lubricante, el ajuste de rosca y los controles de fragilización por hidrógeno influyen en la fijación acabada.[1] [2] [3] [4]
Un acabado negro describe una apariencia, no un requisito de corrosión. Antes de sustituir un acabado por otro, determine qué recubrimiento se suministró realmente y qué debe soportar la fijación.
Los pernos llegaron negros. ¿Por qué ya tienen óxido?
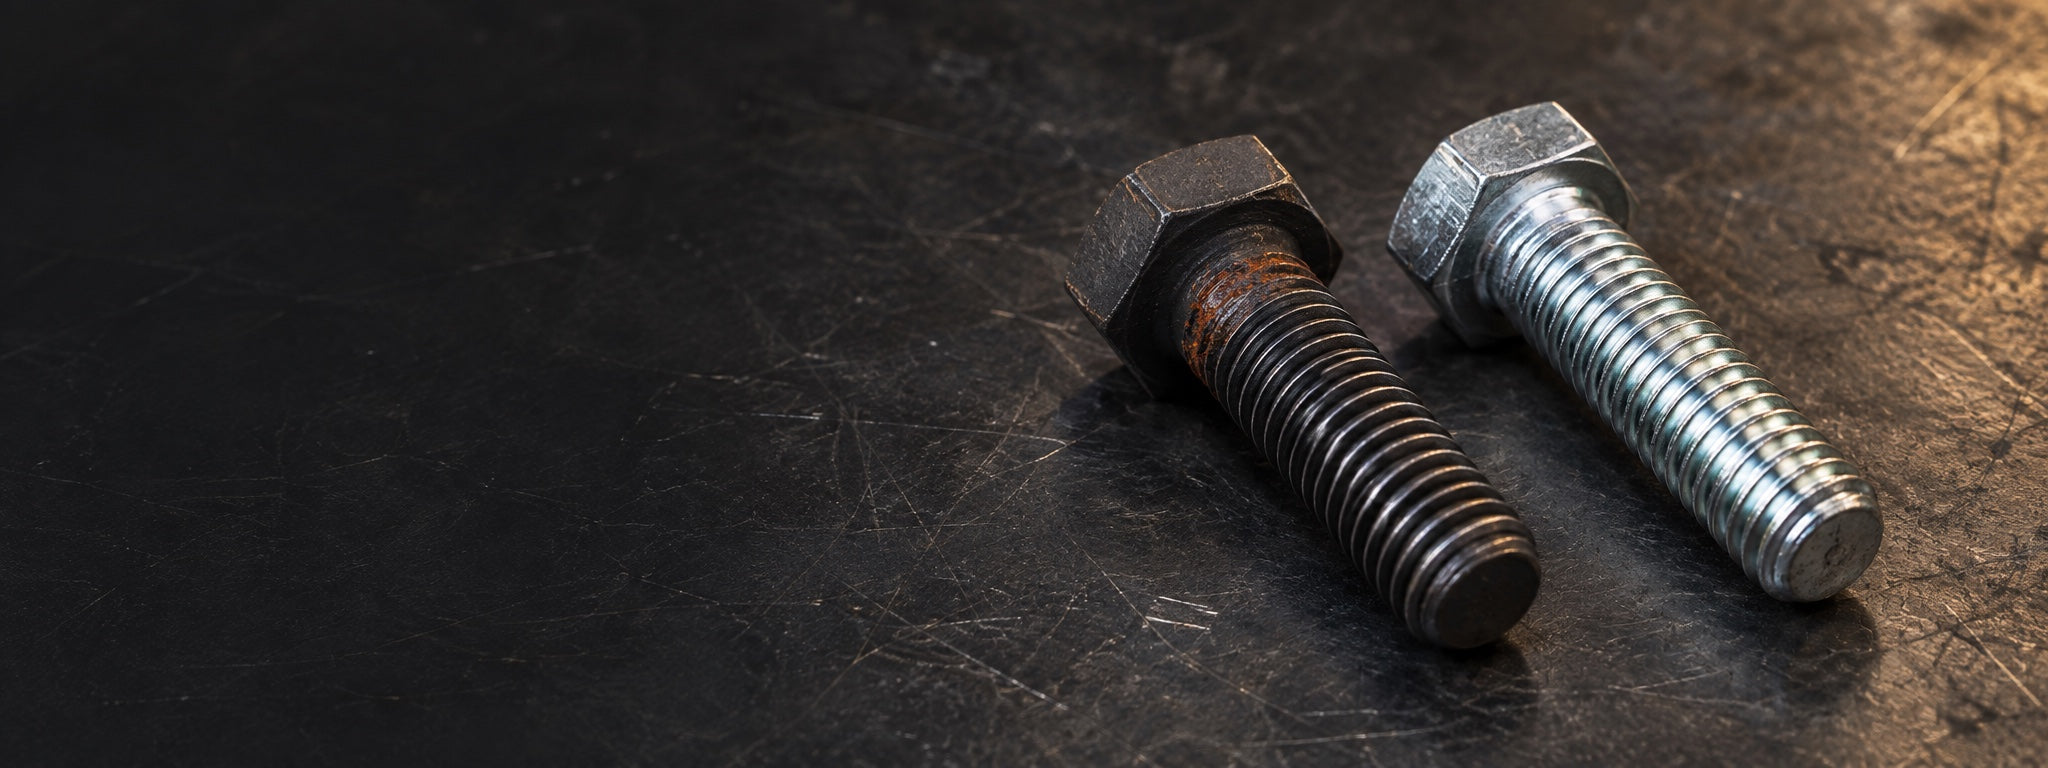
Empiece por la orden de compra. Si solo dice “negro”, el proveedor puede haber entregado acero oscuro sin recubrimiento, oxidación negra, zincado negro, un sistema negro de escamas de zinc u otra capa de acabado negra. Esos acabados pueden parecer similares en una fotografía de producto y comportarse de forma muy distinta frente al agua. El color del recubrimiento no basta para identificar el mecanismo de protección.[3] [9]
Si el pedido confirma oxidación negra, revise a continuación el acabado suplementario. MIL-DTL-13924F trata la capa de conversión negra y el conservante como partes separadas del sistema. La capa de conversión solo ofrece una protección limitada frente a la corrosión; un aceite, una cera o un conservante desplazador de agua aporta buena parte de la protección práctica durante la manipulación y el servicio.[1]
De ahí surgen cuatro comprobaciones útiles antes de rechazar el lote:
- ¿Se especificó un conservante? “Oxidación negra” por sí solo deja sin resolver su tipo y su estado.
- ¿La pieza sigue teniendo aceite o cera? El desengrase, el lavado alcalino y la limpieza con disolventes pueden eliminar la protección de la que dependía el acabado.
- ¿Dónde empezó el óxido? La condensación en una bolsa o caja, las huellas húmedas, los bordes dañados y el agua retenida bajo la cabeza del perno apuntan a problemas distintos de manipulación o de servicio.
- ¿Qué condiciones de exposición se había prometido que soportaría? Un mecanismo seco en interior no se expone a las mismas condiciones que un soporte exterior, un conjunto lavado o un almacén sin acondicionar.
La oxidación negra decepciona cuando se trata la superficie negra como si fuera un recubrimiento de barrera. Encaja mejor en piezas de tolerancias estrechas, superficies antirreflejo y conjuntos interiores con mantenimiento que en exposición sin supervisión. La especificación militar vigente señala expresamente su protección limitada, la necesidad de conservación suplementaria durante el almacenamiento y su valor donde el aumento dimensional de un recubrimiento más protector resulta inaceptable.[1]
¿Resuelve el zincado el problema del óxido?
Para muchas exposiciones interiores y atmosféricas moderadas, un recubrimiento de zinc correctamente especificado da a las fijaciones de acero un sistema de protección frente a la corrosión más útil que la oxidación negra. El zinc se deposita sobre el acero y después se combina habitualmente con una capa de conversión, un sellador, una capa de acabado o un lubricante. ISO 4042 y ASTM F1941/F1941M tratan esos elementos como partes seleccionables del sistema de recubrimiento, no como una frase opcional al final de una orden de compra.[3] [4]
La palabra «correctamente» es decisiva. Dos fijaciones descritas como “zincadas” pueden tener espesores de depósito, capas de conversión y selladores distintos. Pueden dar resultados de ensayo de corrosión distintos, presentar una relación par-fuerza de apriete distinta y ajustarse de forma diferente sobre la misma rosca. Pida la designación completa del recubrimiento y los requisitos de aceptación en lugar de suponer que cualquier acabado de zinc plateado o amarillo se comporta igual.
Las horas de niebla salina pueden ser un requisito útil de aceptación en producción cuando el sistema de recubrimiento y el criterio de fallo están definidos. No equivalen a años de exposición a la intemperie. ISO 9227 indica que los procedimientos de niebla salina sirven para detectar defectos de recubrimiento y mantener la calidad del proceso, pero no pretenden clasificar materiales distintos ni predecir la resistencia a la corrosión a largo plazo en servicio.[6]
Utilice la siguiente tabla para una primera selección y confírmela después con el plano:
| Qué debe soportar la fijación | Mejor punto de partida | Qué sigue siendo necesario especificar |
|---|---|---|
| Maquinaria interior seca, ajustes estrechos, acabado antirreflejo y mantenimiento habitual con aceite | Oxidación negra | Norma y clase de ennegrecido, conservante, límites de limpieza y condición de almacenamiento |
| Servicio interior húmedo, condensación durante el transporte o exposición atmosférica general | Zincado electrolítico | Depósito y espesor, capa de conversión, sellador, criterios de aceptación frente a la corrosión y embalaje |
| Apariencia negra y una protección atmosférica real | Zincado negro u otro sistema negro cualificado | Sistema exacto de zinc o de aleación de zinc, pasivado negro o capa de acabado negra, sellador, lubricante y muestra de color si la apariencia es crítica |
| Clase de resistencia 10.9/12.9 u otro elemento de fijación endurecido y sometido a grandes esfuerzos | Recubrimiento elegido tras evaluar el riesgo de fragilización por hidrógeno; a menudo escamas de zinc en los casos más sensibles | Resistencia y dureza, pretratamiento, controles de fragilización, ensayos, fricción y vía de aprobación |
| Exposición exterior severa, marina, química o a alta temperatura | Un sistema de recubrimiento y un material seleccionados para el caso | Entorno real, vida requerida, código aplicable, material de fijación compatible y sistema de recubrimiento validado |
El servicio severo necesita más información que una designación genérica de zincado. Los cloruros, la inmersión, los productos químicos, la temperatura, las rendijas y el contacto con otros metales pueden llevar la selección a una aleación de zinc, escamas de zinc, galvanizado en caliente, acero inoxidable u otro sistema cualificado.
¿Qué cambia al pasar de oxidación negra a zincado?
La mejora frente a la corrosión viene acompañada de tres comprobaciones de ingeniería: ajuste de rosca, comportamiento en el apriete y riesgo del proceso.
¿Seguirán ajustándose las roscas?
Las capas de conversión negras sobre hierro y acero no producen un cambio dimensional apreciable según MIL-DTL-13924F. Es una de las razones por las que funcionan bien en piezas móviles y roscas de tolerancias estrechas.[1]
El zincado electrolítico añade un depósito controlado. En una rosca exterior, ese depósito ocupa parte del margen dimensional disponible. ISO 4042 incluye requisitos dimensionales para fijaciones recubiertas, mientras que ASTM F1941/F1941M abarca el espesor del recubrimiento y la condición final de las fijaciones con rosca unificada en pulgadas y con rosca métrica.[3] [4] Para una sustitución, compruebe la clase de rosca original, el margen dimensional disponible, el espesor de recubrimiento especificado y la condición de verificación con calibres. “El mismo perno, ahora zincado” es incompleto cuando la pieza sin recubrir ya está cerca de un límite de tolerancia.
¿Puedo mantener el par de apriete anterior?
La llave no transmite la totalidad de su par al estiramiento del perno. La fricción de la rosca y la fricción bajo la cabeza o en el apoyo de la tuerca consumen la mayor parte, y los recubrimientos, selladores y lubricantes modifican esas condiciones de fricción. El Fastener Design Manual de la NASA incluye los recubrimientos y lubricantes entre las variables que rigen la relación par-precarga; ISO 16047 define un procedimiento de ensayo para medir el par y la fuerza de apriete con el sistema de fijación real.[7] [8]
Mantenga el acabado y el lubricante vinculados a la especificación de apriete. Si un perno con oxidación negra y aceite se sustituye por uno zincado con sellador o lubricante, valide el par requerido frente a la fuerza de apriete en lugar de trasladar sin cambios el ajuste anterior de la llave.
¿Se pueden zincar de forma segura los pernos de alta resistencia?
La limpieza y la electrodeposición pueden introducir hidrógeno en aceros de alta resistencia o endurecidos superficialmente que sean sensibles al hidrógeno. Por eso ISO 4042 y ASTM F1941/F1941M incluyen precauciones, tratamiento de alivio y requisitos de proceso destinados a reducir el riesgo de fragilización por hidrógeno.[3] [4] Un horneado es un control del proceso, no un permiso para aplicar un recubrimiento electrolítico a piezas de cualquier dureza y geometría sin revisión.
Las piezas endurecidas requieren su propia revisión del proceso de oxidación negra. MIL-DTL-13924F advierte de que el acero de alta resistencia con 39 HRC o más puede ser sensible a la fragilización cáustica durante el ennegrecido e incluye un requisito de tratamiento de alivio para piezas endurecidas.[1] Incluya la clase de resistencia, la dureza y la condición de tratamiento térmico reales en la revisión del recubrimiento, sea cual sea el acabado negro considerado.
Para fijaciones de alta resistencia de 1.000 MPa o más, ISO 10683 señala que los sistemas de escamas de zinc aplicados por vía no electrolítica se emplean especialmente para evitar la fragilización interna por hidrógeno procedente de la electrodeposición.[5] Eso convierte las escamas de zinc en una opción lógica que evaluar para piezas de clase de resistencia 10.9 y 12.9 cuando se exigen a la vez prestaciones frente a la corrosión y fricción controlada. Sigue siendo un sistema de recubrimiento especificado, no un sustituto automático basado en el color o en una cifra destacada de niebla salina. Para el contexto de las clases de resistencia, consulte Clases de resistencia 8.8, 10.9 y 12.9; para la ruta de recubrimiento, consulte Dacromet y recubrimientos de escamas de zinc para elementos de fijación de alta resistencia.
¿Y si la fijación debe seguir siendo negra?
Especifique el mecanismo además del color.
Oxidación negra: transforma la superficie del sustrato férreo en una capa de conversión negra y normalmente depende de un aceite, una cera o un conservante suplementario. No añade espesor apreciable y ofrece un aspecto de bajo reflejo, con protección limitada frente a la corrosión.[1] [2]
Zincado negro: es un recubrimiento electrolítico de zinc o de aleación de zinc con un pasivado negro u otro postratamiento negro, a menudo seguido de un sellador o una capa de acabado. Conserva un sistema de protección frente a la corrosión con zinc y cumple a la vez un requisito de apariencia negra. La documentación comercial de sistemas de recubrimiento muestra tanto sistemas de zinc o zinc-níquel electrolítico negros como sistemas negros de escamas de zinc, y por eso “zincado negro” o “recubierto de negro” sigue necesitando una designación completa del proceso.[3] [9]
Acero desnudo o “negro”: puede significar simplemente material sin recubrimiento con un aspecto oscuro de laminación, tratamiento térmico o fabricación. Trátelo como no protegido salvo que el certificado o la especificación del acabado indiquen lo contrario.
Si un comprador solo dice “que sea negro”, el proveedor tiene que adivinar cuál de estos resultados importa: acabado antirreflejo, color estético, resistencia a la corrosión, ajuste estrecho, fricción controlada o coste del recubrimiento. Ponga el requisito de prestaciones en el plano para que el color sea un criterio de aceptación más y no toda la especificación.
¿Qué debe incluir la solicitud de cotización?
Una consulta útil sobre el acabado permite al proveedor revisar conjuntamente la fijación completa y el proceso de recubrimiento. Empiece por las dimensiones, la rosca y el grado que se tratan en Cómo especificar un perno y añada después las decisiones de recubrimiento:
- Tipo de fijación, norma dimensional, tamaño, rosca y clase de tolerancia
- Material base, clase de resistencia o grado, dureza y tratamiento térmico
- Exposición en servicio: interior seco, condensación, intemperie, sal, productos químicos, temperatura y proceso de limpieza
- Norma y revisión de recubrimiento requeridas; clase de oxidación negra o designación completa del sistema de recubrimiento electrolítico
- Depósito de zinc o de aleación de zinc, espesor, capa de conversión, sellador, capa de acabado, lubricante y color requerido
- Margen dimensional previsto para la rosca e indicación de si la verificación con calibres se aplica antes o después del recubrimiento
- Procedimiento de ensayo de corrosión, duración y criterios de aceptación separados para la corrosión del recubrimiento y el óxido rojo del metal base
- Coeficiente de fricción requerido o condición de ensayo de par y fuerza de apriete
- Requisitos de prevención, alivio y verificación de la fragilización por hidrógeno para aceros sensibles
- Embalaje, conservación temporal y límites permitidos de las condiciones de almacenamiento antes del montaje
Para una reclamación por óxido, añada fotografías, la cantidad afectada, el número de lote, el certificado de recubrimiento, la condición del embalaje, el historial de almacenamiento y el momento en que apareció la corrosión por primera vez. Esos datos separan un problema de selección de recubrimiento de un conservante omitido, un acabado dañado o un paquete húmedo.
¿Intenta evitar que las fijaciones negras se oxiden? Envíe el plano, el grado del material, el acabado actual, la exposición en servicio y el requisito de corrosión. Podemos revisar, antes de cotizar, si conviene especificar oxidación negra, zincado negro, zincado electrolítico o un sistema de escamas de zinc en su solicitud de cotización.
Referencias
- U.S. Department of Defense ASSIST. MIL-DTL-13924F — Coating, Inorganic, Black, for Ferrous Metals, 10 de mayo de 2023. Especificación vigente; alcance, protección limitada frente a la corrosión, conservación suplementaria, cambio dimensional y advertencia sobre el proceso para aceros endurecidos.
- SAE International. SAE AMS2485M — Coating, Black Oxide, revisada el 9 de septiembre de 2024. Especificación de material aeroespacial vigente para recubrimientos de oxidación negra en piezas.
- ISO. ISO 4042:2022 — Fasteners: Electroplated Coating Systems y Amendment 1:2026. Sistemas de recubrimiento de zinc y de aleación de zinc, requisitos dimensionales, capas de conversión, selladores, capas de acabado, lubricantes y controles de fragilización por hidrógeno.
- ASTM International. ASTM F1941/F1941M-16(2025) — Electrodeposited Coatings on Mechanical Fasteners, Inch and Metric. Selección de recubrimiento, espesor, resistencia a la corrosión, requisitos de rosca acabada y precauciones frente a la fragilización por hidrógeno.
- ISO. ISO 10683:2018 — Fasteners: Non-Electrolytically Applied Zinc-Flake Coating Systems. Norma vigente de escamas de zinc y su uso en fijaciones de alta resistencia de 1.000 MPa o más para evitar la fragilización interna por hidrógeno procedente de la electrodeposición.
- ISO. ISO 9227:2022 — Corrosion Tests in Artificial Atmospheres: Salt Spray Tests y Amendment 1:2024. Alcance del ensayo y límites de uso de los resultados de niebla salina para clasificar materiales o predecir el comportamiento a largo plazo en servicio.
- ISO. ISO 16047:2005 — Fasteners: Torque/Clamp Force Testing y Amendment 1:2012. Condiciones de ensayo para relacionar el par de montaje con la fuerza de apriete alcanzada.
- Richard T. Barrett, NASA Reference Publication 1228. Fastener Design Manual, 1990. Recubrimientos, lubricantes, fricción de rosca y fricción de apoyo como variables de la relación par-precarga.
- Atotech. Corrosion Protection Coating Systems. Ejemplos de sistemas de fabricante que distinguen los acabados negros de zinc o zinc-níquel electrolítico de los sistemas negros de escamas de zinc y muestran la función de pasivados, selladores y capas de acabado.