Guía técnica · 13 min de lectura
Fijaciones con recubrimiento Dacromet: normas chinas y proceso de aplicación
Parta de GB/T 5267.2 para fijaciones, distinga las especificaciones chinas de zinc-cromato y de zinc-aluminio y revise después el proceso de recubrimiento y los requisitos de inspección.
Respuesta breve: GB/T 5267.2-2021 es la norma china específica para recubrimientos de escamas de zinc aplicados por vía no electrolítica en fijaciones. Parta de ella al especificar pernos y tuercas con recubrimiento Dacromet. GB/T 18684-2002 abarca los recubrimientos tradicionales de zinc-cromato; GB/T 26110-2025 abarca los recubrimientos de zinc y aluminio. Indique en el pedido la familia de recubrimiento, la restricción de cromo y la designación de prestaciones.[1] [2] [3]
Parte de la serie de guías sobre recubrimientos Dacromet y escamas de zinc.
Empiece por GB/T 5267.2 para fijaciones
Para un perno o una tuerca, defina primero los requisitos de la fijación acabada antes de elegir un grado de recubrimiento. GB/T 5267.2-2021 aborda los sistemas de escamas de zinc aplicados por vía no electrolítica en fijaciones, incluida la relación entre el espesor del recubrimiento, el ajuste de rosca y el proceso de aplicación controlado.[1]
GB/T 18684 y GB/T 26110 describen familias de recubrimientos. Si la cotización también especifica un grado de recubrimiento según GB/T 18684 o GB/T 26110, nombre esa norma y ese grado de forma explícita junto con los requisitos de la fijación. Un plano de automoción puede invocar además QC/T 721-2024 o una especificación OEM; QC/T 721 es una norma de la industria automotriz, no otra edición de GB/T.[2] [3] [4]
| Especificación | Úsela para | Qué debe establecer en el pedido |
|---|---|---|
| GB/T 5267.2-2021 | Sistemas de recubrimiento de escamas de zinc para fijaciones | La designación completa del recubrimiento, el pretratamiento y los controles térmicos, el ajuste de rosca después del recubrimiento y cualquier requisito de fricción acordado |
| GB/T 18684-2002 | Recubrimientos tradicionales de zinc-cromato; sigue vigente | El grado y la masa del recubrimiento. La masa de recubrimiento rige la aceptación en una disputa; los valores de espesor indicados son de referencia. |
| GB/T 26110-2025 | Recubrimientos de zinc y aluminio, incluidas capas de acabado y sistemas compuestos | Siete grados; especifique los límites de cromo por separado. Esta edición entró en vigor el 1 de julio de 2026 y sustituye a GB/T 26110-2010. |
| QC/T 721-2024 | Recubrimientos automotrices de escamas de zinc y aluminio | La clase tradicional o sin Cr(VI) especificada y los requisitos del cliente. Vigente desde el 1 de enero de 2025, sustituye a la edición de 2013. |
GB/T 5267.2-2021 es una adopción modificada de ISO 10683:2018. Su prólogo enumera las referencias de ensayo chinas que sustituyen a las originales y un ensayo informativo añadido de corrosión rápida con nitrato de amonio. Un contrato que cite ISO sigue exigiendo la conformidad con esa edición de ISO; el certificado debe identificar la norma realmente evaluada.[1]
GB/T 26110-2025 amplía la definición anterior, que describía expresamente un recubrimiento de base acuosa sin cromo. Añade disposiciones para capas de acabado, sistemas compuestos y ensayos, junto con controles de sustancias nocivas y de emisiones del proceso. Especifique la restricción de cromo por separado del número de norma.[3]
Por qué “Dacromet grado 3” es incompleto
Si un proveedor cotiza “grado 3”, pregunte qué norma define ese grado antes de relacionarlo con la especificación de la fijación.
Según GB/T 18684-2002, el grado 3 exige al menos 200 mg/dm² de masa de recubrimiento, un espesor de referencia de 5,8 μm y un mínimo de 480 horas de niebla salina neutra. Según GB/T 26110-2025, el grado 3 también tiene un requisito de 480 horas, pero la banda de espesor medio es de 6 μm a menos de 8 μm y la definición del recubrimiento es distinta. Que los dos grados coincidan en el requisito de niebla salina no resuelve esas diferencias.[2] [3]
QC/T 721-2024 hace más visible la ambigüedad. Su grado 3 tradicional, DAC8, tiene un requisito de 1.000 horas y un espesor de referencia de 8–12 μm. Su grado 3 sin Cr(VI), Zn-Al·C, tiene un requisito de 960 horas y un espesor recomendado de 10–18 μm. Utilice estos intervalos como referencia y recomendación, junto con los requisitos completos de la clase de recubrimiento y cualquier límite de espesor adicional del plano.[4]
Especifique juntas la norma, la edición, la familia de recubrimiento y la designación. Aplique las reglas de medición y de resolución de disputas de esa norma. GB/T 26110-2025 advierte contra una conversión fija entre masa y espesor del recubrimiento.[3]
Qué significa “Dacromet” en una cotización china
En el abastecimiento chino, 达克罗 (Dacromet) puede referirse a la tecnología original de zinc-cromato o, en un sentido más amplio, a un acabado moderno de escamas de zinc. Una cotización puede llamar a este último “Dacromet sin cromo”, aunque el producto proceda de otro proveedor y use un aglutinante distinto. La historia técnica de NOF distingue DACROMET de su tecnología posterior GEOMET, sin cromo.[5]
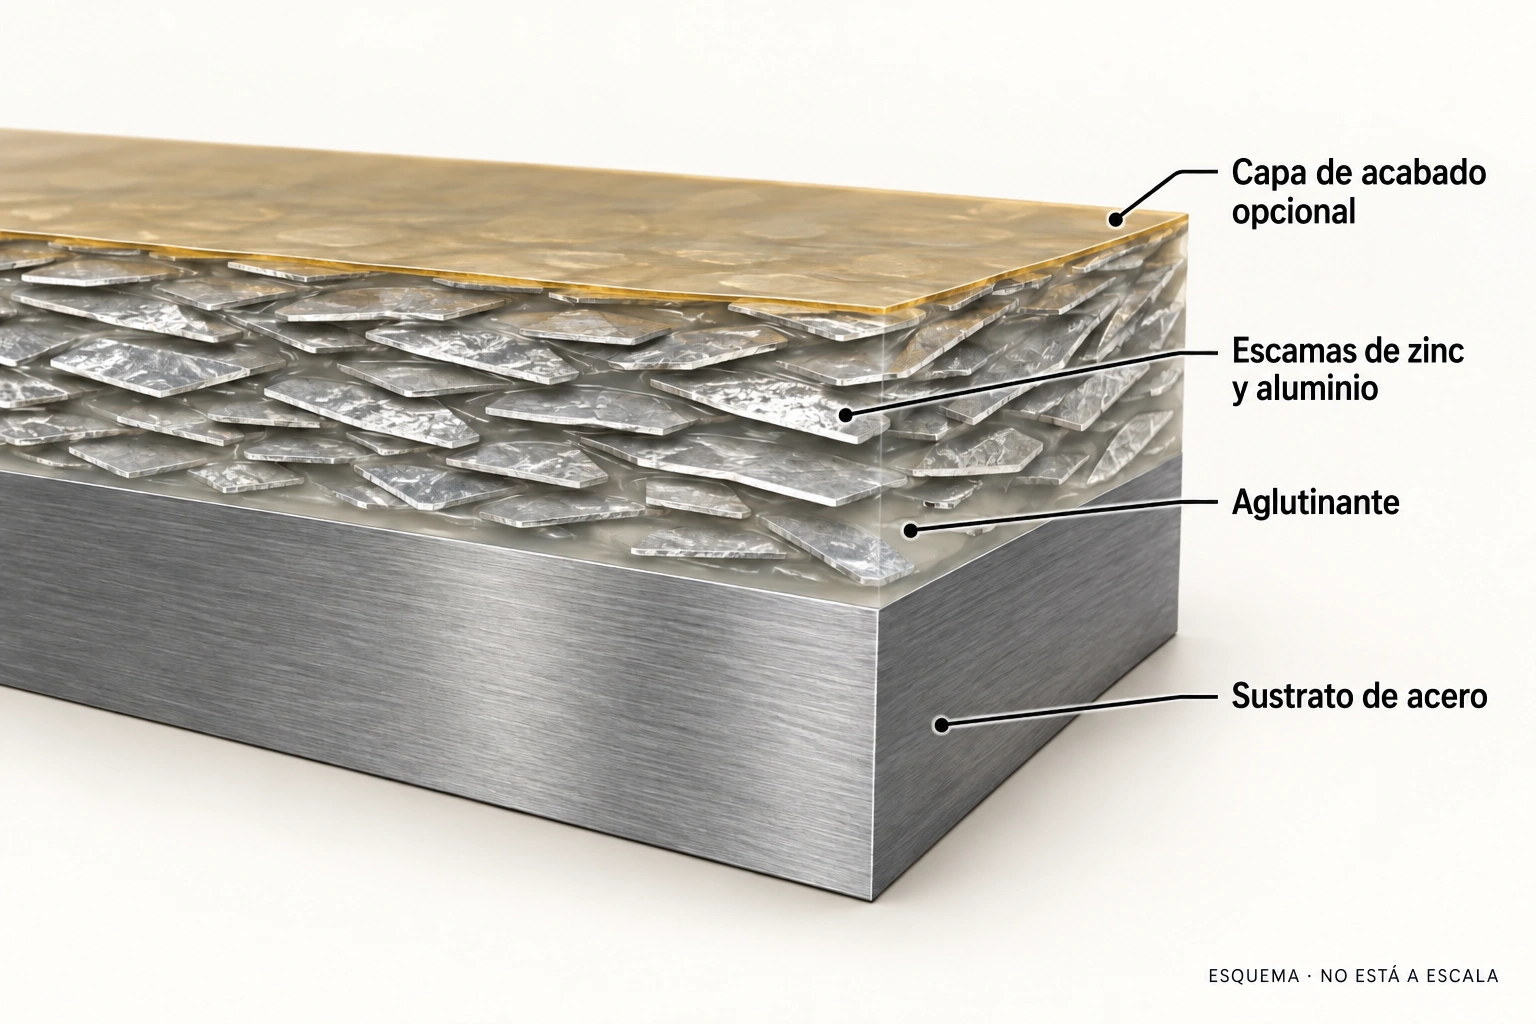
Los recubrimientos tradicionales usan química con cromo junto con escamas metálicas. Las formulaciones sin cromo emplean otros aglutinantes e inhibidores. El cambio afecta a la estabilidad del baño, al curado y al comportamiento frente a la corrosión; exige una formulación y un proceso cualificados. Para un pedido, identifique la capa base, la capa de acabado o el lubricante, y si la restricción se refiere al cromo hexavalente, Cr(VI), o al cromo total. Nuestro artículo sobre Dacromet sin cromo explica la terminología de compra.
Cómo se aplica el recubrimiento
El proceso de inmersión y centrifugado se usa para muchas fijaciones a granel: las piezas se sumergen en el baño de recubrimiento y después se centrifugan para eliminar el exceso de líquido. Las piezas grandes o las geometrías que drenan mal pueden necesitar aplicación en bastidor o pulverización. La descripción del proceso que publica el desarrollador del recubrimiento y un estudio chino sobre fijaciones ferroviarias muestran las mismas etapas principales.[6] [8]
Limpie y prepare las piezas
Empiece por el material, la clase de resistencia, el tratamiento térmico final y el margen dimensional de la rosca. Revise rebajes, agujeros y superficies de acoplamiento para determinar necesidades de drenaje o enmascarado antes de elegir la ruta.
Elimine el aceite de conformado y otras contaminaciones con el proceso de limpieza aprobado. La limpieza húmeda incluye aclarado y secado; la limpieza térmica añade una exposición al calor que debe ser compatible con la pieza. Limpie por chorreado abrasivo o elimine de otro modo el óxido y la calamina, y retire después el abrasivo suelto y el polvo. Enfríe las piezas según sea necesario y mantenga limpia la superficie preparada hasta el recubrimiento.
Inmersión, centrifugado y control del espesor
Mezcle y disperse el recubrimiento según las instrucciones del producto. Registre el lote, la viscosidad, la temperatura del baño, las comprobaciones especificadas del contenido de sólidos y la vida útil tras la mezcla.
Durante la aplicación, la carga de la cesta, el tiempo de inmersión, la velocidad, la dirección y la inclinación del centrifugado afectan a la cobertura y al drenaje. Compruebe los fondos de rosca y los huecos en busca de líquido retenido. Una velocidad de centrifugado mayor puede dejar menos recubrimiento en la pieza, pero el resultado depende de la geometría y de la formulación del recubrimiento.
Secado previo, curado y capas adicionales
El secado previo elimina los componentes volátiles. El curado consolida el aglutinante y desarrolla la adherencia del recubrimiento. Verifique en las piezas la temperatura y el tiempo requeridos y enfríelas antes de la siguiente operación.
Repita el ciclo de capa base cuando el sistema lo requiera. La capa de acabado o el lubricante sigue su propio programa de secado o curado y puede modificar la fricción, el color y la resistencia química. Son habituales dos capas y dos horneados; el sistema acabado debe seguir cumpliendo los requisitos de los ensayos especificados.
Inspeccione y embale el lote acabado
Compruebe el aspecto, la masa o el espesor del recubrimiento, la adherencia, el ajuste de rosca, la corrosión y la fricción según se requiera. Mantenga la trazabilidad del lote durante la clasificación y el embalaje, y controle los daños durante la manipulación. Un informe de niebla salina debe acompañar estas comprobaciones, no sustituirlas.
Pretratamiento en fijaciones de alta resistencia
La etapa de aplicación no electrolítica evita el hidrógeno que se genera durante la electrodeposición. El hidrógeno puede penetrar igualmente en el acero durante una operación de limpieza inadecuada. Para fijaciones de alta resistencia, especifique la ruta de pretratamiento junto con el acabado.
ISO 10683:2018 prohíbe la limpieza ácida en fijaciones de más de 390 HV o de clase de resistencia 12.9 y superior, y prohíbe la limpieza catódica. Elija una ruta de limpieza que evite la entrada de hidrógeno. GB/T 5267.2-2021 es la norma china correspondiente para fijaciones, adoptada con modificaciones a partir de ISO 10683:2018; su prólogo también identifica el cambio a un umbral de limpieza ácida de 390 HV.[7] [1]
Para un tornillo de hexágono interior 12.9, “recubrimiento no electrolítico” es, por tanto, solo el comienzo de la especificación. El registro del proceso debe documentar el procedimiento de limpieza y demostrar que la exposición térmica posterior conserva las propiedades mecánicas exigidas al tornillo.
Temperatura de curado y tiempo de mantenimiento
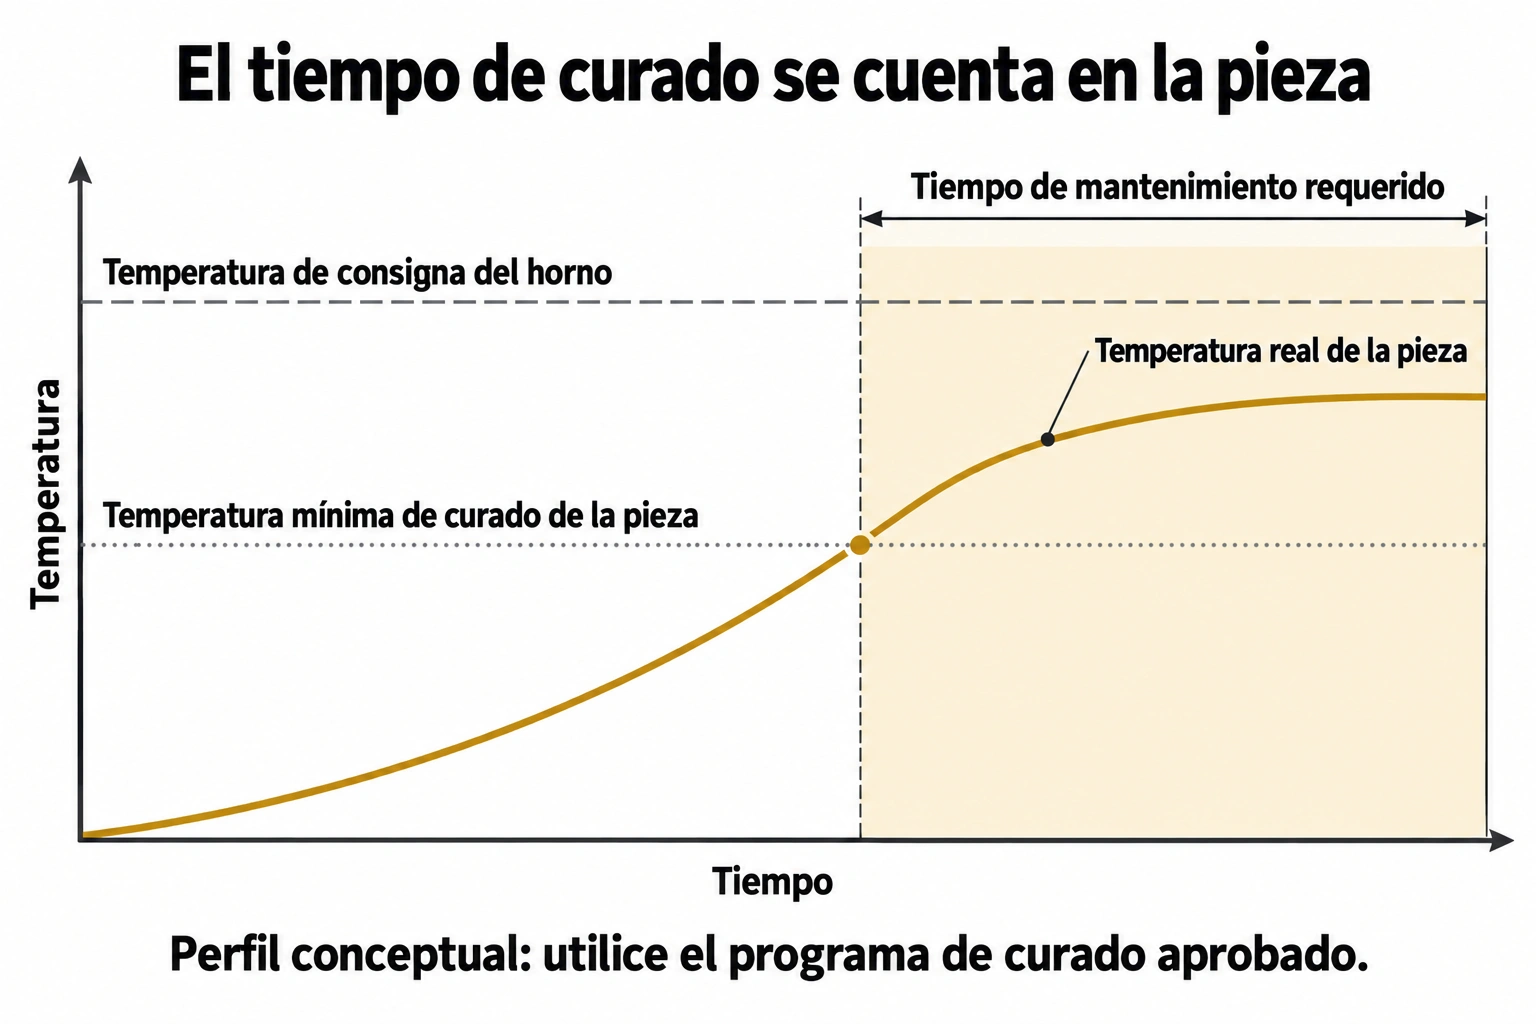
Una consigna de horno no es un registro de la temperatura de la pieza. Los pernos pesados y una cesta muy cargada se calientan de forma distinta que unas probetas de chapa fina. Indique la temperatura del metal de la pieza y el tiempo de mantenimiento requeridos y establezca después un perfil del horno para la disposición real de la carga. Incluya los ciclos repetidos de capa base y capa de acabado en la revisión de la exposición térmica.[9]
Separe también el curado de fabricación, el ensayo de resistencia al calor de un recubrimiento y la temperatura de servicio permitida. GB/T 26110-2025 especifica un ensayo de resistencia al calor a 150 °C durante tres horas. Esa condición de ensayo no es un programa de curado universal ni una clasificación de temperatura de uso continuo.[3]
Dos estudios chinos, dos programas de curado distintos
Los siguientes trabajos muestran por qué la formulación del recubrimiento y la pieza deben considerarse en conjunto.
| Estudio | Recubrimiento y piezas | Condiciones reportadas |
|---|---|---|
| Tirafondos ferroviarios, 2026[8] | Sistema comercial con dos capas base y una capa de acabado | Capa base: secado previo a 120 °C durante 10–15 min; curado a 270 °C durante 20–30 min. Capa de acabado: secado previo a 105 °C y curado a 190 °C. |
| Probetas de chapa de acero Q235, 2024[10] | Formulación sin cromo de silano y molibdato aplicada por pulverización | Curados de 60 minutos desde 240 °C hasta 600 °C; 330 °C dio la mejor respuesta general frente a la corrosión dentro de ese experimento. |
El estudio de los tirafondos ferroviarios también ajustó la velocidad y la dirección del centrifugado y la inclinación de la cesta. Su programa se aplica a esa combinación de recubrimiento y a esa geometría. Los resultados de las probetas de chapa Q235 no establecen un curado adecuado para pernos tratados térmicamente.
ISO 10683:2018 describe temperaturas de curado de hasta 320 °C y exige que el curado no supere la temperatura de revenido de las fijaciones templadas y revenidas. Valore por separado un resultado de investigación a 330 °C o más y la conformidad con esa especificación de fijaciones.[7]
Qué comprobar en el lote acabado
Los ensayos de corrosión necesitan un procedimiento, un tiempo de exposición, una superficie de evaluación y un criterio de fallo. ISO 9227 define los procedimientos de niebla salina; la especificación del recubrimiento o del producto aporta la duración requerida. Las horas de ensayo no tienen una conversión directa a años de vida a la intemperie.[11]
El punto de muestreo también importa. ISO 10683 distingue la condición recién recubierta de los daños introducidos por la manipulación y el montaje posteriores, y exige que el ensayo de corrosión empiece al menos 24 horas después del recubrimiento. Acuerde cualquier requisito adicional para piezas entregadas o montadas.[7]
| Comprobación | Qué debe identificar el registro del lote |
|---|---|
| Identidad del recubrimiento | Capa base, capa de acabado o lubricante, lotes de recubrimiento, aplicador y estado declarado respecto al cromo |
| Proceso y exposición térmica | Pretratamiento, secuencia de capas, disposición de la carga y perfil de curado validado |
| Recubrimiento y ajuste | Resultado aplicable de masa o espesor, adherencia, aspecto, verificación de la rosca con calibres tras el recubrimiento y holgura en los rebajes |
| Corrosión | Procedimiento de ensayo, horas, condición de las probetas y criterio de aceptación especificado, como óxido rojo u otro |
| Comportamiento en el montaje | Intervalo requerido de fricción o de par y fuerza de apriete, procedimiento de ensayo, componentes de acoplamiento utilizados en el ensayo y condición del lubricante |
Un cambio de capa de acabado puede alterar la fuerza de apriete aunque los resultados de corrosión sigan siendo aceptables. Cuando el apriete controlado sea importante, especifique ensayos de par y fuerza de apriete, como ISO 16047 o el procedimiento chino aplicable, y ensaye la combinación prevista de perno, tuerca y superficie de apoyo.[12]
Qué incluir en la solicitud de cotización
Envíe al proveedor el plano vigente de la fijación y especifique la norma de recubrimiento. Incluya los siguientes datos en la solicitud de cotización.
- Pieza: material, clase de resistencia, tamaño y tolerancia de rosca, tratamiento térmico final, cantidad y revisión del plano.
- Acabado: norma y edición, designación del recubrimiento, capa base y capa de acabado aprobadas, color y restricción de Cr(VI) o de cromo total.
- Límites del proceso: pretratamiento aprobado, exposición térmica permitida, enmascarado y requisitos de ajuste después del recubrimiento.
- Ensayos: masa o espesor del recubrimiento, procedimiento y horas de corrosión, criterio de fallo, intervalo de fricción y componentes de acoplamiento utilizados en el ensayo.
- Documentos de liberación: aprobación del aplicador cuando se exija, certificado de lote, informes de ensayo y reglas para sustituciones.
Si el plano indica GEOMET, utilice la comparación de la serie GEOMET para comprobar el producto especificado. Para la elección general entre escamas de zinc y zincado electrolítico, vuelva a la guía principal sobre Dacromet.
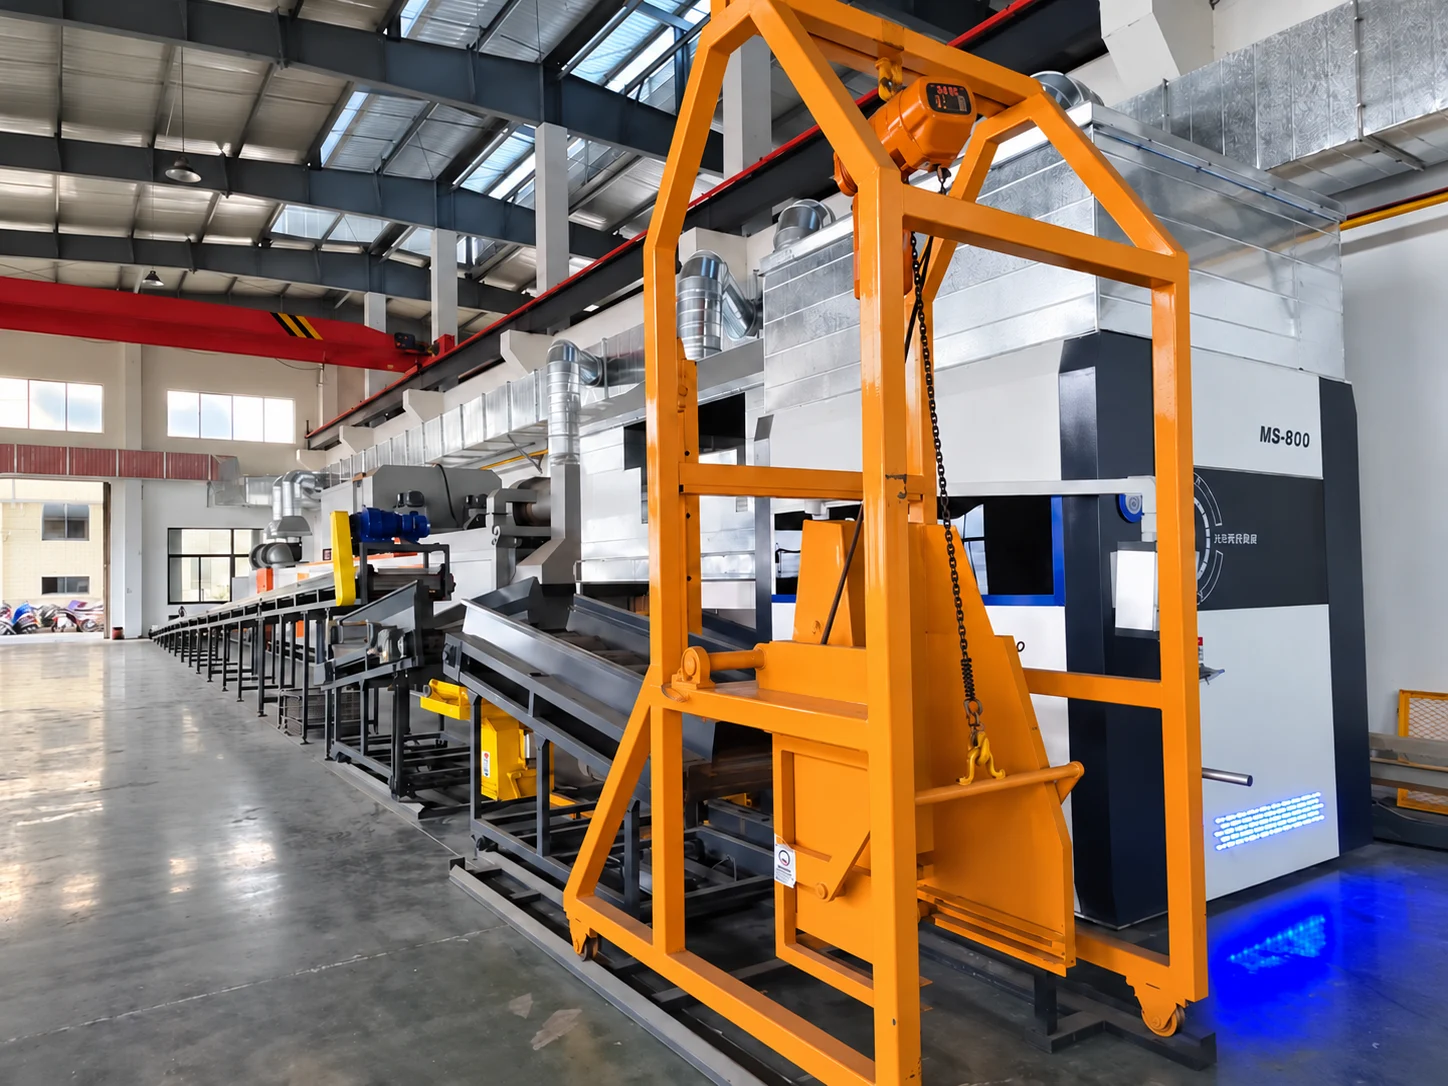
Fotografía de portada: línea de recubrimiento de fijaciones de Shisheng Machinery, editada para mayor claridad, con los elementos sueltos retirados y el bastidor de elevación recoloreado. Los diagramas son ilustraciones explicativas.
Referencias
- SAMR/SAC — GB/T 5267.2-2021, Fasteners: Non-electrolytically applied zinc flake coating systems. Estado oficial y adopción modificada de ISO 10683:2018; la vista previa pública del prólogo identifica las modificaciones chinas.
- SAMR/SAC — GB/T 18684-2002, Zinc chromate coatings: Technical specifications. Texto oficial, tablas 1 y 2; estado vigente en el catálogo nacional de normas.
- SAMR/SAC — GB/T 26110-2025, Technical specification for zinc-aluminum coatings. Prólogo, definiciones, clasificación y cláusulas de ensayo; en vigor desde el 1 de julio de 2026.
- National Industry Standards Information Platform — QC/T 721-2024. Texto oficial, tablas 1 a 4.
- NOF Metal Coatings — Group history. Desarrollo de DACROMET y de GEOMET sin cromo.
- NOF Metal Coatings — Virtual Reality: Bulk Dip-Spin Process, 13 de junio de 2025. Mezcla, inmersión, centrifugado, secado y curado.
- ISO — ISO 10683:2018, Fasteners: Non-electrolytically applied zinc flake coating systems. En particular, las cláusulas 4.3–4.4 y las disposiciones sobre ensayos de corrosión.
- Zhang Huan, Si Wanqiang, et al. Zinc-aluminum coating for anticorrosion of railway screw spikes: technology and implementation [en chino]. Electroplating & Finishing, 2026, 45(6):166–171. DOI: 10.19289/j.1004-227x.2026.06.020. Parámetros de proceso: tabla 2.
- Salim Brahimi. Effect of Surface Processing Variables on Hydrogen Embrittlement of Steel Fasteners. Tesis de la Universidad McGill, 2007. Las descripciones del proceso distinguen la temperatura de la pieza y el tiempo de mantenimiento.
- Xu Chi, Bian Qiyu, et al. Effect of temperature on microstructure and corrosion resistance of chromium-free Dacromet coating [en chino]. Electroplating & Finishing, 2024, 43(2):131–142. DOI: 10.19289/j.1004-227x.2024.02.017.
- ISO — ISO 9227:2022, Corrosion tests in artificial atmospheres: Salt spray tests.
- ISO — ISO 16047, Fasteners: Torque/clamp force testing.