Guía técnica · 6 min de lectura
Cómo usar una galga de roscas métricas y en pulgadas
Identifique la rosca de un tornillo con una galga y un calibre. Compruebe el ajuste de la lámina, distinga pasos cercanos y comunique las mediciones.
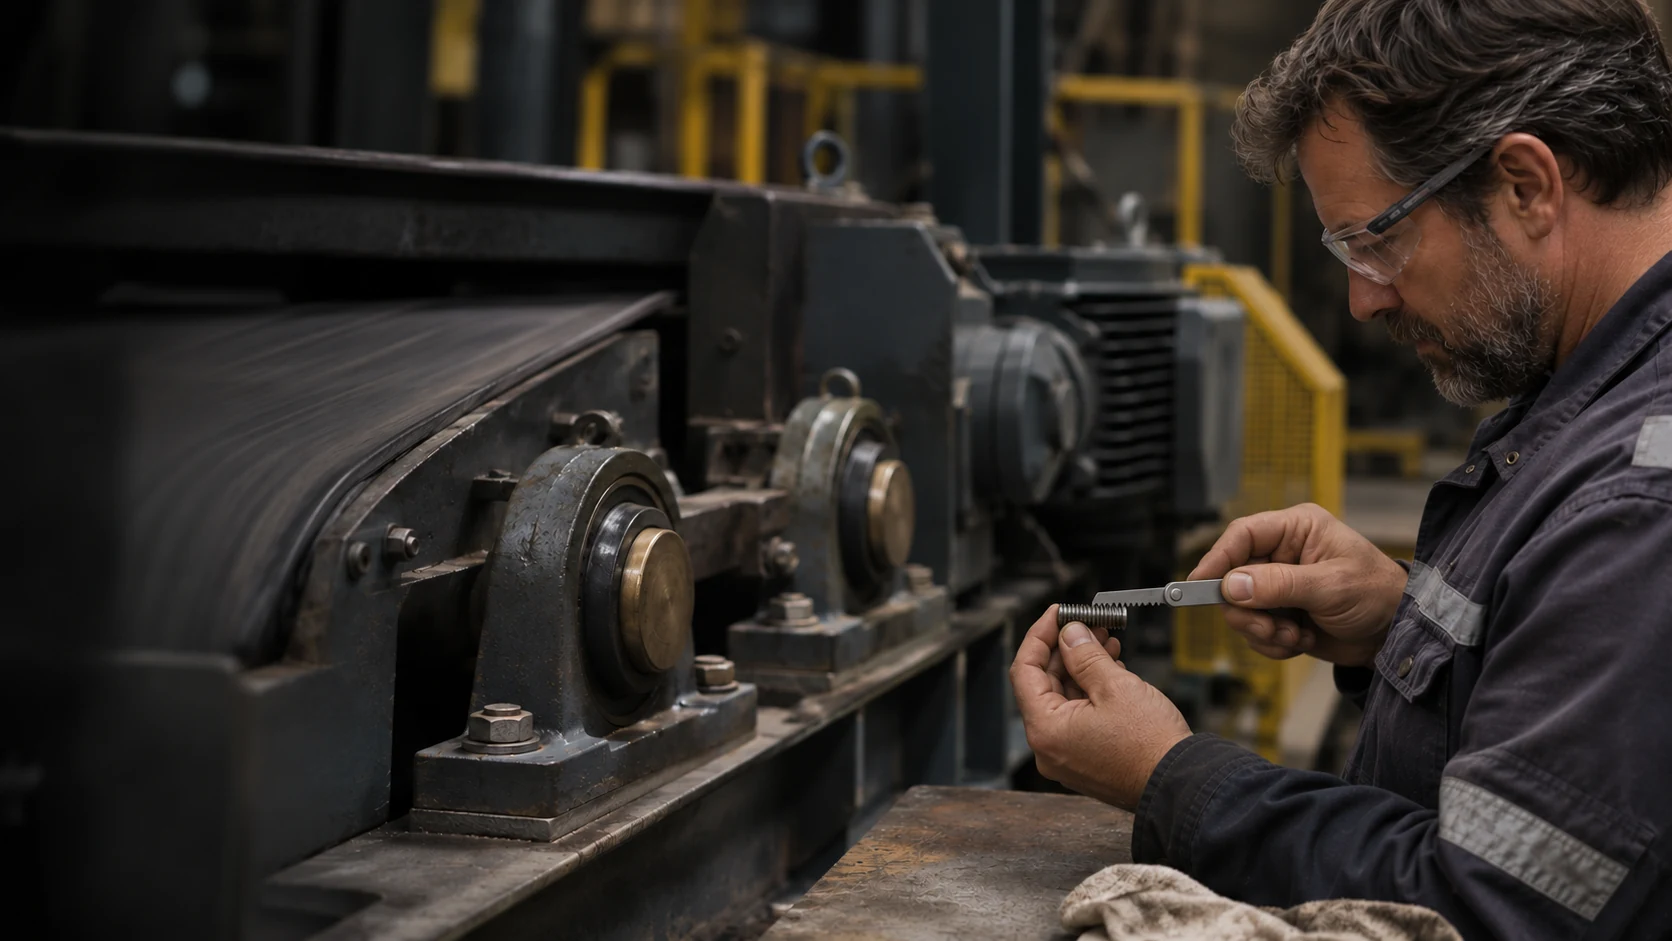
Respuesta breve: abra una lámina de la galga de roscas, apoye su borde dentado sobre la rosca del tornillo y compruebe que encaja en varios surcos consecutivos. Lea el valor de la lámina que coincide, expresado en milímetros o en hilos por pulgada, y combínelo con el diámetro y el sistema de rosca correcto. Una lámina que encaja permite determinar el paso; para identificar el recambio todavía hacen falta otros datos.[1][2]
Los casos difíciles son los que casi coinciden. Unos pocos dientes pueden parecer bien ajustados, aunque la diferencia de paso se haga evidente más adelante. Este procedimiento se centra en las roscas exteriores habituales de pernos, tornillos y espárragos. Una vez identificada la rosca, consulte cómo especificar un perno para completar la descripción de compra.
Compruebe qué roscas admite la galga
Una galga de roscas plegable, también llamada peine de roscas, tiene una separación entre dientes distinta en cada lámina. Antes de empezar, revise las marcas del cuerpo y de las láminas: las métricas indican el paso en milímetros; las de rosca unificada en pulgadas indican los hilos por pulgada, o TPI.[1]
El perfil también importa. Las galgas métricas y las de rosca unificada usan un perfil de 60°; las Whitworth usan uno de 55°. Mitutoyo las presenta como familias de galgas distintas y ofrece también juegos combinados. Revise los pasos que incluye cada juego: uno combinado de roscas métricas y en pulgadas puede omitir pasos que sí contiene otro más completo.[3]
Tenga a mano un calibre, buena iluminación y una tabla de roscas adecuada para el equipo. Si trabaja con un racor de tubería o una rosca cónica, siga el procedimiento de identificación de su fabricante: el tamaño nominal y la conexión de sellado requieren comprobaciones adicionales.[2]
Mida primero la parte roscada
Retire la suciedad suelta y compruebe que los filetes del tornillo y los dientes de la galga no estén dañados. Trabaje sobre un tramo limpio e intacto, alejado de los filetes incompletos de la punta. Con las mordazas de exteriores del calibre, mida entre las crestas de la rosca, perpendicularmente al eje del tornillo. Anote la lectura y su unidad sin redondearla de inmediato a una medida conocida.
El diámetro exterior medido ayuda a reducir las opciones. Puede diferir del nominal por las tolerancias de fabricación; el desgaste también puede dificultar la identificación. Compárelo con una tabla de roscas adecuada y compruebe después los pasos posibles. La anchura de la cabeza y la medida de la llave hexagonal son características distintas.[2][4]
Ajuste la lámina sobre varios filetes
Empiece por un paso probable según el diámetro medido y compárelo después con las láminas de pasos próximos. Observe el contacto entre la lámina y la rosca contra un fondo claro:
- Abra una sola lámina. Mantenga las demás apartadas para ver bien el borde de medición.
- Colóquela a lo largo de la parte roscada. Deje que los dientes se asienten suavemente en varios surcos consecutivos. Mantenga la lámina alineada con el eje del tornillo; no la incline para hacer coincidir unos pocos dientes.
- Sostenga el tornillo y la lámina delante de una fuente de luz. Compruebe el ajuste a lo largo del borde en contacto. Los huecos junto a los flancos o los dientes que se salen progresivamente de los surcos indican una posible falta de coincidencia. Pruebe otra lámina en lugar de presionar más.
- Repita y anote el resultado. Levante la lámina, compruebe otro tramo intacto y registre el número de la lámina que coincide, su unidad y la familia de galga utilizada.[1][4]
Si ninguna encaja, revise el intervalo de pasos de la galga y la familia de rosca antes de concluir que el tornillo tiene una rosca poco habitual. La suciedad, los daños localizados o un tramo de rosca expuesto demasiado corto también pueden impedir una lectura clara. Si el ajuste es dudoso, consiga una muestra en mejor estado o encargue la medición de la rosca.
Cuando las láminas métricas y en pulgadas parecen encajar
Una rosca de 20 TPI tiene una separación calculada de 25,4 ÷ 20 = 1,27 mm. Es un valor cercano al paso métrico de 1,25 mm: la diferencia es de solo 0,02 mm por intervalo. Por eso, evaluar a simple vista un tramo corto puede llevar a error. Esa diferencia de 0,02 mm no es una tolerancia de ajuste de rosca.[5]
Compare ambas láminas sobre la mayor longitud de rosca en buen estado que permita la galga y compruebe después el diámetro y la documentación del equipo. Si la comparación visual sigue siendo ambigua, encargue la identificación con equipos de medición adecuados. La guía de designaciones de medidas de pernos explica cómo escribir el resultado una vez establecido el sistema.
Incluso con el mismo diámetro y los mismos TPI pueden quedar dos posibilidades. YAMAWA señala que 1/4-20 existe tanto en rosca unificada como en Whitworth, cuyos perfiles son distintos. En equipos antiguos, confirme la familia de rosca en lugar de dar por hecho que toda rosca en pulgadas es UNC o UNF.[5] Para elegir después entre paso grueso y fino dentro del sistema unificado, consulte roscas UNC y UNF.
Una lámina que encaja permite identificar el paso
La galga de roscas ayuda a identificar la separación entre filetes. La tolerancia y el ajuste funcional deben comprobarse mediante el método de inspección especificado para la pieza. Los calibres anulares roscados de trabajo verifican roscas exteriores; los calibres tapón roscados de trabajo verifican roscas interiores. Se seleccionan para una medida y una clase de rosca concretas.[6]
En una tuerca o un agujero roscado, una lámina estrecha puede alcanzar la rosca interior si permite ver suficiente contacto para valorar el ajuste.[1] Una medición entre crestas dentro de una tuerca corresponde al diámetro menor: compárela con una tabla de roscas interiores, no con el diámetro exterior de un perno.[7] Si el agujero impide ver claramente la lámina, consulte el plano o pida al proveedor que compruebe la rosca interior.
Envíe las mediciones y las preguntas pendientes
Separe lo observado de lo que aún falta confirmar. La nota de identificación puede ser breve:
Ejemplo de nota de identificación: «Tornillo desmontado de cabeza cilíndrica con hexágono interior; diámetro exterior de rosca de aproximadamente 8 mm. Una lámina métrica de perfil de 60° marcada con 1,25 encaja en la rosca accesible. Disponemos de fotografías y una muestra. Confirmen la designación de la rosca con la pieza con la que debe acoplarse y el plano; quedan por especificar el material, la clase de resistencia y el acabado».
Adjunte una vista clara del elemento de fijación completo, las marcas de la cabeza y el contacto con la galga. Añada la longitud medida y el punto desde el que se ha tomado. Una vez confirmada la rosca, complete el producto, el material, el acabado y la cantidad en la guía de especificación de pernos. Así, el proveedor recibe tanto los datos de identificación como los requisitos del recambio.
Referencias
- Starrett. Screw Pitch Gages. Marcas de las láminas, familias de rosca y acceso a roscas interiores.
- Swagelok. Thread and End Connection Identification Guide, MS-13-77, rev. H, febrero de 2025, pp. 7–9. Procedimiento de identificación por diámetro y paso; las tablas específicas de racores de esta guía no son criterios de aceptación de pernos.
- Mitutoyo. Small Tool Instruments and Reference Gages, p. E-39, series 188 y 950. Juegos de láminas métricas, unificadas y Whitworth, y pasos incluidos.
- paulimot. Determining the Metric Thread, paso 3. Comparación a contraluz entre la galga y la rosca.
- YAMAWA. Technical Tip No. 029: The Difference Between Unified Thread & Whitworth Thread. Medidas coincidentes en pulgadas y perfiles diferentes;
P = 25,4 / TPI. La comparación de 20 TPI anterior se ha calculado a partir de esa relación. - Vermont Gage. Thread Gages y Thread Classes and Setting Plug Gages. Calibres de trabajo, inspección funcional de roscas y selección según la clase de rosca de la pieza.
- Michigan Drill. Technical Data: Taps & Dies, glosario. Diámetros mayor y menor de roscas interiores y exteriores.